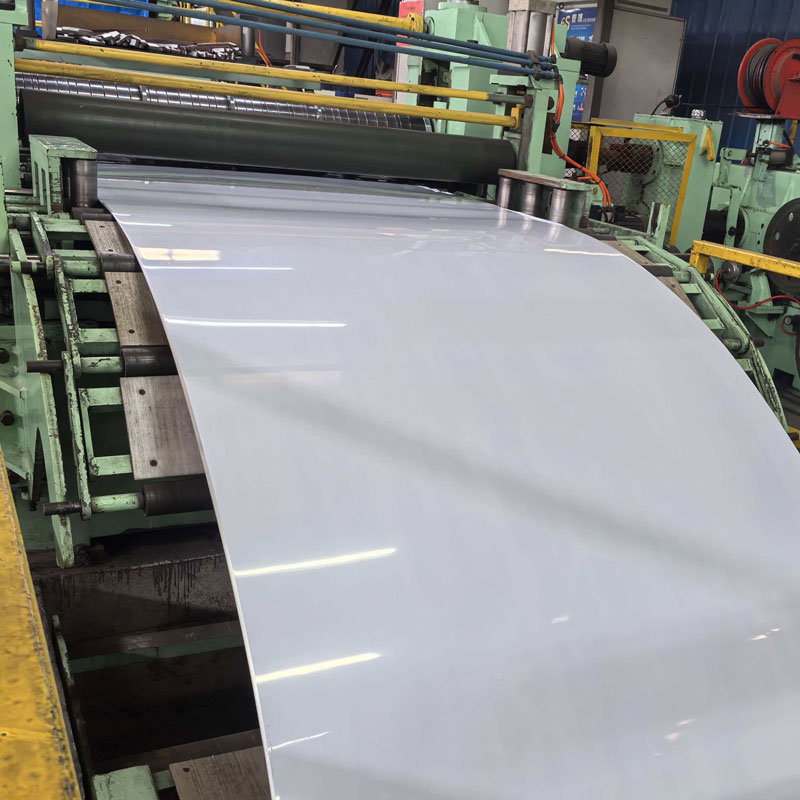
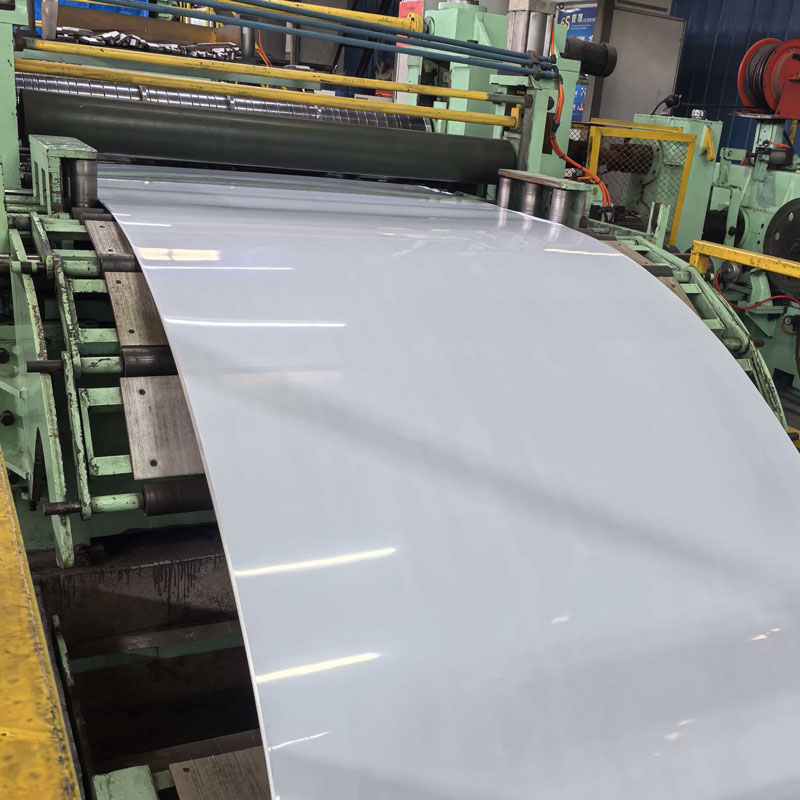
201 roestvrijstalen veerstrip van Qihong dekt een dikte van 0,05-3,0 mm en een spleetbreedte van 5-1250 mm in 1/4H tot H-temperatie voor klemmen, clips en terminals. De fabrikant uit Ningbo walst en slit in eigen huis, met hardheid en welving op elk testcertificaat.
De meeste veeronderdelen gaan aan de commerciële kant verloren voordat de metallurgie ooit wordt besproken: de spoel werd gekocht met een soortnaam in plaats van met een temperament, en de pers kwam erachter.201 roestvrijstalen veerstripuit Qihong wordt koudgewalst en getemperd in Ningbo, China, en vervolgens geleverd van 0,05 mm tot 3,0 mm dik, gesneden van 5 mm tot 1250 mm, in 1/4H tot en met H, waarbij de hardheid, dikte en welving op het certificaat staan vermeld in plaats van te worden aangenomen op basis van de stempel op de doos.
Cijfer
201 / UNS S20100 / 1.4372
Woedeaanval
1/4 uur, 1/2H, 3/4H, H
Dikte
0,05 – 3,0 mm
Breedte
5 – 1250 mm, gleuf
Rand
Braamvrij, ontbraamd of afgerond
Proefspoel
5 – 20 kg
Kosten zonder giswerk
201 bestaat om nikkel uit de prijs te halen. Het bevat 3,5–5,5% nikkel, tegen 8,0–10,5% in 304, en mangaan plus stikstof dragen in plaats daarvan de austenitische structuur. Bij een gestempeld onderdeel dat in miljoenen exemplaren is gemaakt, is dat gat de hele businesscase, maar het is een behuizing die alleen sluit als het onderdeel droog blijft en het gereedschap stabiel blijft.
Clips, beugels en houders met groot volume die uiteindelijk worden geverfd, geplateerd of begraven in een geheel waar niemand het oppervlak ziet.
Droog hardware voor binnenshuis: ritsonderdelen, scharnieren, naamplaatjes, klinkveren en rolluikmechanismen.
Band- en slangklemmen die bestand zijn tegen spatten en condensatie in plaats van tegen stilstaand water of zout.
Kostenbesparende projecten waarbij een bestaand 304-onderdeel al veldgeschiedenis heeft, zodat de vervanging kan worden beoordeeld aan de hand van bekend gedrag in plaats van aan de hand van een datasheet.
Eigendom
201
301
304
Nominaal nikkel
3,5 – 5,5%
6,0 – 8,0%
8,0 – 10,5%
Relatieve stripprijs
Laagste
Hoogste
Midden
Droge binnendienst
Goed
Goed
Goed
Vocht- of chloridebedrijf
Arm
Eerlijk
Goed
Vermoeidheid bij hoge cycli
Eerlijk
Best
Goed
Magnetisch na hard walsen
Ja
Ja
Licht
Contact met voedsel
Niet aanbevolen
Voorwaardelijk
Geschikt
De bovenstaande samenstellingsbereiken zijn de nominale waarden voor elk cijfer; de daadwerkelijke warmteanalyse is bepalend voor het gedrag en staat op het fabriekscertificaat afgedrukt. Vraag ernaar voordat u een vervanging goedkeurt, niet na de eerste afgekeurde partij.
Een vervanging is alleen waard wat de proef erachter waard is. Laat de proefspoel op productiesnelheid op het productiegereedschap draaien, want een laboratoriumpers zal met plezier een humeur ontwikkelen dat een echte matrijsset bij de braam zal barsten. Dat is waar201 roestvrijstalen veerstripbetaalt zichzelf terug of kost stilletjes meer dan het type dat het vervangt.
Temperament, geen graad
Twee spoelen, beide correct beschreven als 201, kunnen een verschillende hardheid, verschillende terugvering en verschillende vervormbaarheid bereiken. Graad fixeert de chemie; De temperatuur bepaalt de sterkte, en alleen de temperatuur bepaalt of het onderdeel na een miljoen cycli weer in vorm komt.
1/4 uur— lichtreductie, nog steeds vervormbaar. Wordt gebruikt waar het onderdeel wordt geponst en vervolgens gebogen, of waar een flens na montage moet worden gesloten.
1/2 uur— de algemene veerconditie voor clips, contacten en bevestigingsdelen met matige doorbuiging en een normale buigradius.
3/4U— hogere belasting bij kleinere verplaatsingen. Buigradii worden strakker, slijtage van het gereedschap neemt toe en de kwaliteit van de snijkant begint belangrijker te worden dan de oppervlakteafwerking.
H— volledig hard voor platte veren, ringen en onderdelen met korte veerweg. De vervormbaarheid is vrijwel nihil voorbij een ondiepe bocht, dus de vorm van het onderdeel moet worden afgewerkt voordat het materiaal is uitgehard, of vanaf het begin vlak is ontworpen.
Gegloeid— het juiste uitgangspunt voor alles wat diepgetrokken of zwaar gevormd is, achteraf gehard door het eigen proces van de klant in plaats van door de molen.
201 hardt sneller uit dan 304, dus een bepaalde temperatuur wordt bereikt met minder koudereductie en laat minder taaiheid achter. Het praktische gevolg is simpel: een bocht die 304 bij dezelfde temperatuur overleeft, kan in 201 barsten, en de oplossing is een zachtere bui of een grotere straal, niet een dikkere strook.
Schrijf de temperatuur als meetbaar doel – hardheid in HV met de aangegeven testbelasting, of een trekband – en vraag naar het meetresultaat per spoel. Die ene regel op de inkooporder is wat verandert201 roestvrijstalen veerstripvan een kwaliteit waarvan u hoopt dat deze goed is, tot een materiaal dat u kunt inspecteren.
Specificaties
De onderstaande bereiken zijn de normale productieperiode voor deze kwaliteit. Alles daarbuiten wordt individueel geciteerd in plaats van beloofd vanuit een tabel.
Item
Specificatie
Cijfer
201 (UNS S20100, EN 1,4372, JIS SUS201, GB 1Cr17Mn6Ni5N)
Woedeaanval
1/4 uur, 1/2H, 3/4H, H; gegloeid materiaal ook geleverd voor vorming
Dikte
0,05 – 3,0 mm
Breedte
5 – 1250 mm gleuf op bestelling; bredere 201-voorraad is schaars, bevestig dit voordat u ontwerpt
Dikte tolerantie
±0,001 mm op lichte precisiestrip, band overeengekomen per meter bij de bestelling
Camber
Gecontroleerd op de snijlijn en gerapporteerd per rol
Rand
Standaard braamvrije sleuf; op aanvraag ontbraamd of afgerond
Oppervlak
2B, BA, geborsteld; geolied of droog zoals gespecificeerd
Breedte is het item waar kopers het vaakst van uitgaan en waar ze later spijt van krijgen. Een groot deel van de 201 die in omloop zijn, wordt op ongeveer 450 mm gerold en vervolgens naar beneden gesneden, dus een plano dat breder is dan dat kan betekenen dat je moet wachten op een walserij die breder walst – of dat je het onderdeel opnieuw moet ontwerpen. Vertel ons in de onderzoeksfase de voltooide blanco-breedte en het antwoord komt terug met de spoel, niet nadat het gereedschap is gesneden.
Dikte, camber en randconditie zijn de drie cijfers die bepalen of een smalle spoel netjes door een hogesnelheidspers wordt gevoerd, en alle drie worden geregistreerd voor201 roestvrijstalen veerstripvoordat de rol wordt verpakt in plaats van dat er na een klacht monsters worden genomen.
Waar 201 stopt
De storingen die bij de garantiebalie terechtkomen, zijn bijna nooit veerstoringen. Het zijn omgevingsfouten, en ze zijn voorspelbaar genoeg om in de onderzoeksfase uit te werken.
Voedselcontact en cateringapparatuur— 201 is in de praktijk geen voedselveilig materiaal; het mangaangehalte sluit het uit van de meeste specificaties voor voedselcontact. Gebruik daar 304.
Natchloride, kustlucht, scheepsfittingen— Het putten begint vroeg en het elastische deel put meestal eerst aan de rand. Ga naar 316L voordat de sterkte wordt besproken.
Gelaste constructies die nat blijven— de las en de door hitte beïnvloede zone verliezen weerstand tegen corrosie, en de verbinding wordt het faalpunt in plaats van de veer.
Dieptrekken in een hard humeur— een zwaar gevormd onderdeel in 3/4H of H zal scheuren bij de trekradius. Begin met gloeien en hard daarna uit, of verander de kwaliteit.
Aanhoudende trekbelasting in een vochtige omgeving— restspanning plus vocht plus chloride is de combinatie achter vertraagde scheurvorming in austenitische strip met arm nikkel.
Zeer hoge cyclustellingen bij hoge stress– miljoenen cycli dichtbij de materiële limiet is 301 territorium, niet 201.
Geen van deze zijn gebreken. Zij vormen de grens van de klasse, en een leverancier die de grens niet vermeldt, verkoopt u een toekomstige claim. Precies weten waar201 roestvrijstalen veerstripstops is wat de kostenbesparing verdedigbaar maakt voor uw eigen engineeringteam.
Buig richting
Hoe een strip wordt gebogen, is net zo belangrijk als waar deze van is gemaakt. Door het rollen blijft het graan langs de spoel lopen, en een buiglijn evenwijdig aan dat graan plaatst de buitenste vezel van de bocht recht langs het zwakste vlak in het materiaal.
Buig over de korrel— houd de buiglijn loodrecht op de walsrichting waar het ontwerp van het onderdeel dit toelaat. Dit is de grootste hefboom voor kraken, en het kost niets.
Begin met een straal van ongeveer één dikte op 1/2 uur, en twee tot drie diktes bij H, bevestig vervolgens met uw eigen gereedschap. Dit zijn uitgangspunten op de werkvloer en geen garanties, omdat de randkwaliteit en de braamhoogte de grens verleggen.
Plaats de braam aan de binnenkant van de bocht.Een braam aan de buitenkant is een rij spanningsverhogers precies daar waar het materiaal wordt uitgerekt.
Ontbraam of rond de gleufrand afvoordat smalle delen worden gevormd. Een vierkante gespleten rand met een zichtbare braam zal barsten voordat het moedermetaal dat doet.
Overbuigen voor terugverenen compenseren in het gereedschap. 201 veert bij dezelfde temperatuur verder terug dan 304, dus een matrijs die op 304 is beproefd, zal een ondergevormd onderdeel op 201 produceren.
Houd de stempel- en matrijsradius genereusten opzichte van de meter. Een scherpe interne hoek zorgt voor spanning, en geen enkele drift kan dat lang volhouden.
Verzend de tekening met de buigradius en de graanrichting gemarkeerd, en de tempering kan worden gekozen op basis van de vormroute in plaats van te raden op basis van de kwaliteit. Dat is hoe201 roestvrijstalen veerstripwordt gespecificeerd voor de pers waarop deze daadwerkelijk zal draaien.
Spoel naar onderdeel
Materiaal dat in de verkeerde breedte of met de verkeerde rand arriveert, kost meer afval dan dat het aan prijs bespaart, dus het snij- en randwerk blijft in huis in plaats van dat het tussen de fabriek en uw deur aan een derde partij wordt overgedragen.
Precisiesnijden vanaf 5 mm naar boven, waarbij de breedte en camber op de lijn worden gecontroleerd in plaats van op een monster.
Randafwerking gekozen op basis van het voedingssysteem: vierkante gleuf, ontbraamd of afgerond voor gereedschap dat gevoelig is voor randcontact.
Oscillerende wikkeling voor lange doorlopende lengtes, zodat een pers dagenlang kan draaien zonder dat er een spoel hoeft te worden vervangen.
Levering op maat voor winkels zonder decoiler, geknipt op het bij de bestelling overeengekomen blanco formaat.
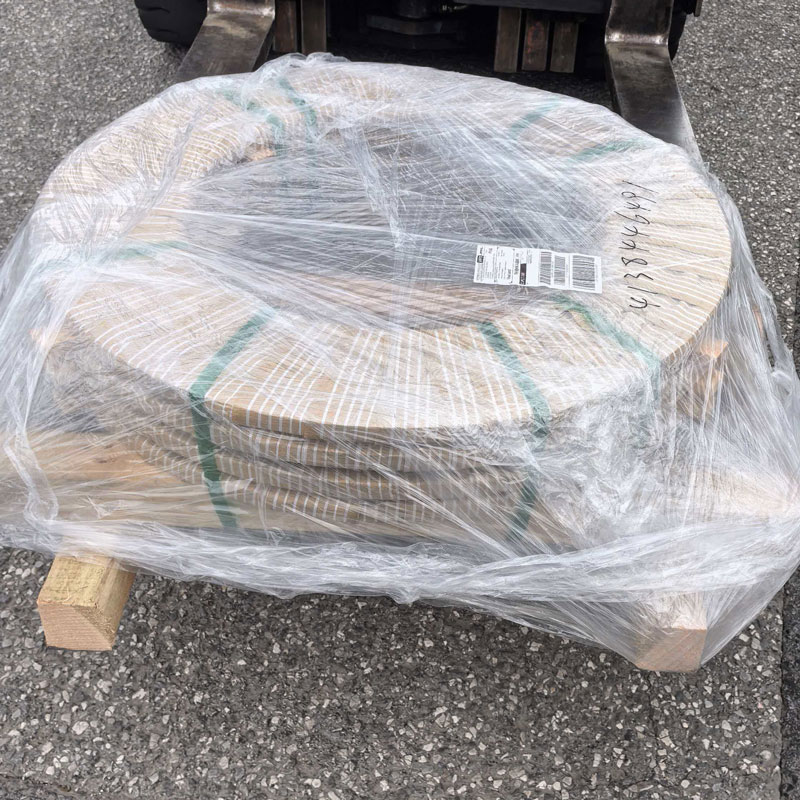
Tussengevoegde en vochtbestendige verpakking voor transport over zee, waarbij het spoelgewicht is ingesteld op wat uw decoiler daadwerkelijk kan dragen.
Proefrollen van 5 – 20 kg lopen volgens hetzelfde wals- en slitschema als de productieorder, dus de proef voorspelt de omvang in plaats van deze te vleien.
Walsen, gloeien, snijden en inspectie vinden plaats in één fabriek in de Ningbo High-Tech Zone. Daarom zijn de breedte, de temperatuur en de rand van de201 roestvrijstalen veerstripop uw verdieping overeenkomen met de orderbevestiging – en waarom een wijziging opnieuw wordt geciteerd in plaats van stilletjes vervangen.
Veelgestelde vragen
QKan 201 301 in een veeronderdeel vervangen?
ASoms zijn plicht en omgeving de doorslaggevende factoren in plaats van alleen kracht. Als het onderdeel droog blijft, een matige doorbuiging vertoont en niet in de buurt van de materiaallimiet wordt gefietst, zal 201 bij dezelfde temperatuur meestal het werk doen tegen lagere stripkosten. Als het een hoogcyclische veer is, werkt in vochtige of chloorlucht, of naar verwachting jarenlang belasting zal houden onder stress, is 301 de veiligere keuze en is het prijsverschil klein naast een veldstoring. Stuur de tekening, de cyclitelling en de serviceomgeving; we zullen u vertellen aan welke kant van die lijn het valt, in plaats van simpelweg de goedkopere spoel te citeren.
QHoe moet het humeur op een inkooporder worden geschreven?
ASchrijf de temperatuur samen met de meetmethode, bijvoorbeeld een hardheidsband in HV bij een aangegeven testbelasting, of een trekbereik. Een kale "volledige hardheid" is een molenconventie, geen specificatie, en twee leveranciers kunnen legitiem verschillende hardheden leveren onder dezelfde woorden. Voeg dikte, breedte, randconditie, diktetolerantie en spoelgewicht toe terwijl je toch bezig bent – deze zes lijnen nemen de meeste geschillen weg die anders na levering naar boven zouden komen.
QIs de strip magnetisch?
AIn uitgegloeide toestand is het hoogstens zwak magnetisch; na koudwalsen tot veertemperatuur wordt het duidelijk magnetisch, omdat de vervorming een deel van het austeniet in martensiet omzet. Dit is van belang voor sensoren, reedschakelaars, magnetische klauwplaten en elke montage waarbij het onderdeel geen spanen mag aantrekken. Als een lage doorlaatbaarheid een vereiste is, zeg dat dan in de onderzoeksfase: het antwoord is een andere kwaliteit of een andere temperatuur, niet een coating.
QWaarom drukken twee spoelen van dezelfde kwaliteit anders?
AOmdat een groot deel van de goederen die in Azië worden verhandeld, worden vervaardigd volgens fabrieks- of ondernemingsnormen in plaats van volgens een enkele internationale samenstelling, en de nikkel- en koperniveaus tussen de verschillende fasen schommelen. Een spoel met minder nikkel en een beetje koper kan zich heel anders vormen dan een magere spoel bij dezelfde aangegeven temperatuur. De controle is documentair: vereist het hittenummer en de daadwerkelijke chemische analyse op het certificaat, houdt de spoelen van één hitte bij elkaar op één taak, en kwalificeert een nieuwe hitte op een korte termijn voordat deze wordt vrijgegeven aan een lange.
QZal het buiten roesten?
AIn schone plattelandslucht, meestal niet voor lange tijd. In de buurt van de kust, in industriële atmosferen of waar dan ook blijft het onderdeel nat en droogt het nooit uit. Theevlekken en vervolgens putjes verschijnen veel eerder dan bij 304. 201 is van nature een droge dienstkwaliteit, en daar kan geen enkele passivatiebehandeling verandering in brengen. Voor een buitengedeelte kunt u kiezen voor 304 of 316L, of de constructie zo ontwerpen dat het water wegloopt en de strip niet vast komt te zitten op een nat oppervlak.
QKun je dikte en camber vasthouden op een spoel met smalle spleten?
AJa, binnen de meterafhankelijke band die op de bestelling staat vermeld, en beide worden gemeten op de voltooide slit-coil in plaats van op de master-coil vóór het slitten - bij slitting wordt camber gecreëerd. Bij zeer smalle breedtes is de haalbare welving afhankelijk van de breedte-dikteverhouding en van de randkwaliteit. Daarom wordt deze per onderdeel afgesproken en niet algemeen beloofd. Als camber van cruciaal belang is voor uw voeding, vertel ons dan de acceptabele waarde en de spoellengte die u per opstelling gebruikt.
QWat is de kleinste bestelling die u uitvoert?
AVoor perskwalificatie is een proefrol van ongeveer 5 tot 20 kg normaal, terwijl een standaard minimum van ongeveer 100 kg gebruikelijk is. De proef wordt volgens hetzelfde schema gerold en gesneden als de productieorder, wat de enige manier is waarop het resultaat het bulkgedrag voorspelt. Vertel ons de blanco-breedte en de temperatuur die u wilt testen, en de proef kan op de productiebreedte worden gesneden, zodat deze op het echte gereedschap draait.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid