Producten
0,05 mm roestvrijstalen veerstrip

0,05 mm roestvrijstalen veerstrip

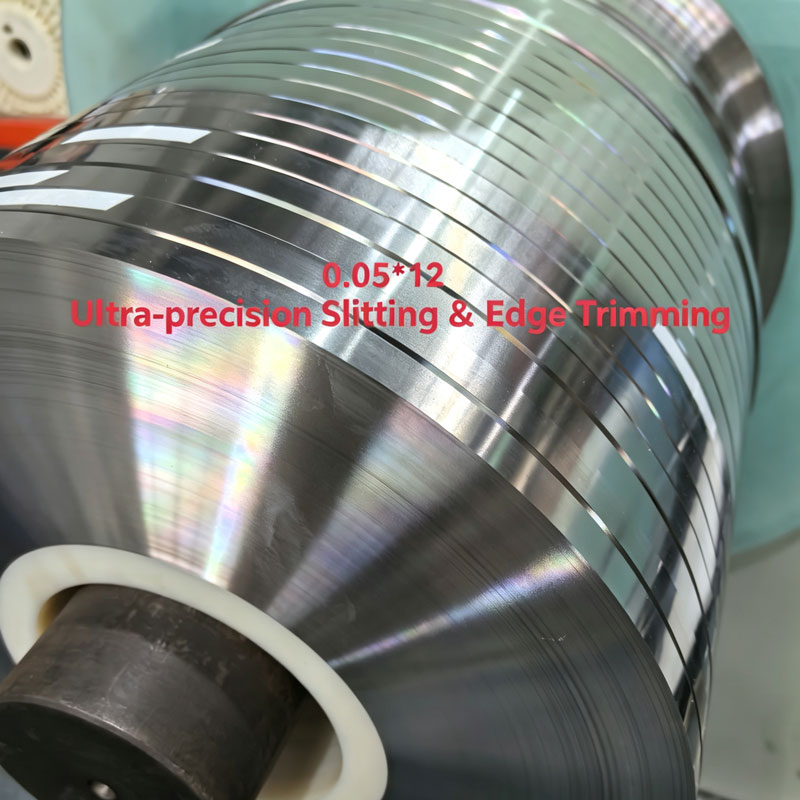
0,05 mm roestvrijstalen veerstrip van Qihong wordt gerold tot 0,050 mm nominaal met een band van ± 0,002 mm, 2 tot 300 mm breed gesneden in 1/4H tot H-temperatie voor contacten, vulplaten en platte veren. De fabrikant uit Ningbo tempert, slit en rapporteert de hardheid op elke spoel.

    Op tekeningen staat 0,05 mm en persen zijn het daar niet mee eens. Bij deze meter is het nominale cijfer eerder een band dan een feit: de tolerantie bedraagt ​​een paar procent van de doorsnede, een braam kan een tiende daarvan zijn, en de eigen wikkeling van de spoel laat een kromming achter die als een foutieve toevoer twee meter in de loop naar boven komt.0,05 mm roestvrijstalen veerstripvan Qihong wordt gerold, getemperd en gesneden in Ningbo, China tegen een aangegeven micronband in plaats van een molenconventie, dus het onderdeel is ontworpen rond getallen die u bij aankomst kunt meten.

    50 µmnominale sectie ±2 µmmaatband, per bestelling overeengekomen 119 g/m²bij 300 mm breedte

    Waarom 0,05 mm

    Het veertemperatuurbereik op deze lijn begint bij 0,05 mm en loopt tot 3,0 mm, terwijl het foliebereik loopt van 0,01 tot 0,30 mm en dezelfde dikte bestrijkt vanuit de andere richting. Dit is dus de naad: het dunste gedeelte dat nog steeds als strip wordt behandeld, en het punt waarop de faalwijzen niet langer metallurgisch zijn, maar dimensionaal beginnen te worden.

    1. Gauge is een band, geen getal.Bij 0,050 mm betekent een venster van ±0,002 mm dat de sectie met 4% van spoel naar spoel beweegt. Een pers die aan de lage kant van die band is opgesteld en vanaf de hoge kant wordt gevoed, verandert de sluithoogte met meer dan de meeste progressieve gereedschappen tolereren.
    2. Graan wordt een fractie van de sectie.Bij ASTM-korrelgrootte 8 is de gemiddelde korrel ongeveer 22 µm, bijna de helft van de dikte. Het onderdeel is slechts twee of drie korrels diep, dus verstrooiing tussen verhittingen is eerder metallurgisch dan een rolfout, en geen enkele metercontrole kan dit verwijderen.
    3. De braam concurreert met de dikte.Vijf micrometer is onzichtbaar op 0,30 mm en is hier 10% van de doorsnede. Daarom wordt de randconditie op deze dikte als getal gerangschikt en aan de conventie overgelaten op zwaardere strip.
    4. De spoelset wordt gemaakt door te wikkelen, niet door te rollen.Het dunne gedeelte neemt een permanente kromming over door zijn eigen spanning op de recoiler, en de diameter van de spoelkern bepaalt hoeveel.
    5. De massa is laag, de lengte is lang.Bij een breedte van 300 mm weegt de strip ongeveer 119 g per meter, dus een rol van 100 kg is ongeveer 840 meter lang. Goed voor een ononderbroken productie, meedogenloos als de eerste tien meter verkeerd zijn.

    Niets van dit alles is een defect in het materiaal. Het is de fysica van een sectie van 50 µm, en daarom ook0,05 mm roestvrijstalen veerstripmoet worden gespecificeerd op basis van maatband, braamhoogte en spoelconstructie samen, in plaats van alleen op soortnaam.

    Tolerantie Wiskunde

    Een tolerantie van ±0,01 mm is onopvallend op een strip van 0,5 mm en hier onmogelijk: deze zou 20% van de doorsnede bedragen. Tolerantie betekent alleen iets als een aandeel van de nominale waarde, en dat aandeel bepaalt de prijs van deze maatstaf.

    Nominale maat Typisch bandje Aandeel van sectie
    0,50 mm ±0,010 mm 2,0%
    0,20 mm ±0,005 mm 2,5%
    0,10 mm ±0,003 mm 3,0%
    0,05 mm ±0,002 mm 4,0%
    1. Kroon.Een molen laat het midden iets zwaarder dan de randen. Op zware strip is dat een kwestie van vlakheid; hier is het een maatvraag, omdat het verschil tussen midden en rand de hele tolerantieband kan benaderen.
    2. Randdaling na het snijden.Een slitschaar in plaats van sneden, en de laatste halve millimeter aan elke rand kan dunner worden. Het is van belang bij breedtes van 2 tot 10 mm waarbij de randen een groot deel van het vlak vormen.
    3. Excentriciteit van de rol.Verschijnt als een periodieke golf in dikte langs de spoel, met een golflengte gelijk aan de omtrek van de werkrol. Een micrometeraflezing die op een gegeven moment wordt gedaan, zal deze volledig missen.
    4. Meting zelf.Een handmicrometer met platte aambeelden drukt de dunne strook iets samen en leest laag af; een doodgewicht of contactloze meter doet dat niet. Vraag van welk instrument het certificaatcijfer afkomstig is voordat u twee leveranciers vergelijkt.
    Schrijf de tolerantie als een band plus een meetmethode, bijvoorbeeld "0,050 mm ±0,002 mm, gemeten in het midden van de breedte met een contactloze meter". Aan een kale "0,05 mm" op een inkooporder zal elke leverancier voldoen op een manier die hem of haar uitkomt, en de discussie achteraf gaat over interpretatie, niet over kwaliteit.

    Het vasthouden van 4% op 50 µm is eerder een rol- en spanningscontroleprobleem dan een inspectieprobleem, en dat is de reden waarom0,05 mm roestvrijstalen veerstripwordt geciteerd met de band bevestigd aan de meter en bevestigd per spoel in plaats van beloofd als catalogusfiguur.

    Hardheid op meter

    Hardheid wordt normaal gesproken als één getal aangegeven. Bij 0,05 mm is het eerst een metrologische beslissing, omdat de inkeping binnen de sectie moet passen voordat de meting iets betekent.

    1. Laden verandert het antwoord.Bij HV 550 is een streepje van 0,1 kgf ongeveer 18 µm breed en ruwweg 6 µm diep, een achtste van de doorsnede, wat ASTM E384 accepteert omdat de dikte groter is dan 1,5 keer de diagonaal. Hetzelfde materiaal getest bij 1 kgf heeft een diagonaal van 58 µm nodig en dus een doorsnede van 87 µm, dus de test is hier ongeldig, ongeacht het instrument afdrukt.
    2. Geef de lading op met de waarde.HV 550 bij HV0.1 en HV 550 bij HV1 zijn verschillende claims over dezelfde spoel. Een certificaat zonder lading is met niets te vergelijken.
    3. Trek loopt over de volledige sectie.Er kunnen geen machinaal bewerkte proefstukken worden gemaakt vanaf 50 µm, dus de test is een striptrek op de geleverde breedte, en het resultaat hangt af van de breedte van het proefstuk en de uitlijning van de greep. Vraag naar de gebruikte breedte.
    4. Controleer over de breedte, niet alleen erlangs.Gloeien en temperwalsen laten beide de randen en het midden enigszins uit elkaar. Drie metingen, twee randen en het midden, vertellen je meer dan één enkel getal in het midden.
    5. Verwacht een grotere spreiding dan op zware strip.Twee of drie korrels door de sectie betekent dat de inkeping op een korrelgrens of binnen één korrel kan terechtkomen, en dat de spreiding tussen metingen een echt materiaalgedrag is en geen bedieningsfout.

    De praktische oplossing is een inkooporderregel waarin de methode wordt vermeld: hardheid in HV met de aangegeven belasting, getest op drie posities over de breedte, gerapporteerd per spoel. Dat draait0,05 mm roestvrijstalen veerstripin een materiaal dat uw binnenkomende inspectie feitelijk kan afwijzen, wat de enige soort specificatie is die de moeite waard is om te schrijven.

    Het specificatieblad

    De onderstaande afbeeldingen zijn het werkvenster voor deze meter. Alles daarbuiten wordt individueel geciteerd in plaats van beloofd vanuit een tabel.

    Item Specificatie
    Nominale maat 0,05 mm (0,050 mm); 0,05 tot 3,0 mm verkrijgbaar in dezelfde serie
    Dikte tolerantie ±0,002 mm typisch voor deze dikte, band overeengekomen per bestelling
    Breedte Spleet van 2 tot 300 mm; smaller of breder in overleg
    Cijfers 201, 301, 304, 316L, 631, 430
    Woedeaanval Gegloeid, 1/4H, 1/2H, 3/4H, H
    Hardheidsrapport HV bij aangegeven belasting (HV0,1 of HV0,2), drie standen over de breedte
    Treksterkte 1100 tot 2100 MPa bij zware temperaturen, bevestigd per kwaliteit en temperatuur
    Vlakheid 0,03 mm/m of beter op de afgewerkte spleetrol
    Oppervlak 2B, BA, geborsteld, gepolijst; geolied of droog zoals gespecificeerd
    Rand Gespleten, ronde rand of ontbraamd tot een aangegeven braamhoogte
    Leveringsformulier Spoel, oscillerend opgewonden spoel, afgesneden lengte
    Gewicht van de spoel Stel in op uw decoilercapaciteit; ongeveer 840 m per 100 kg bij 300 mm
    Normen ASTM, AISI, GB, JIS, DIN, BS, EN; molencertificaat per batch
    Certificering ISO 9001 kwaliteitssysteem, SGS; RoHS-documentatie op aanvraag
    Minimale bestelling 100 kg standaard; 5 tot 20 kg proeflengte voor gereedschapskwalificatie
    Drie lijnen doen het meeste werk bij het onderzoek: de meetband met zijn meetmethode, de braamhoogte waarmee u kunt leven en het spoelgewicht dat uw decoiler kan dragen. Al het andere kan na de eerste spoel worden aangepast; die drie beslissen of de eerste spoel überhaupt draait.

    Breedte is een tweede blik waard voordat de tekening bevroren is. Hoe smaller de spleet, hoe groter het deel van het vlak dat door de geschoren rand wordt ingenomen: op een deel van 2 mm breed kan de helft van het vlak worden aangetast, waardoor er heel weinig moedermetaal overblijft om de last te dragen. Dat is eerder een ontwerpbeslissing dan een aankoopbeslissing. Stuur het afgewerkte blanco formaat met de aanvraag mee0,05 mm roestvrijstalen veerstripwordt aangegeven met de breedte die het gereedschap daadwerkelijk nodig heeft.

    Rand en braam

    Een braam is een hoogte, en op dunne strookjes is een hoogte een percentage. Vijf micrometer op 0,30 mm is 1,7% van de doorsnede en verdwijnt bij een ontbraamgang; vijf micrometer is hier 10%, en dit wordt het hoogste ding van het onderdeel.

    1. Gesneden randis de standaard en de goedkoopste. Het heeft een omgerolde rand aan de ene kant en een braam aan de andere kant, en de braamzijde moet op de tekening worden vermeld, zodat het gereedschap deze in de bocht kan plaatsen of uit de buurt van een glijdend contact.
    2. Ronde randverwijdert de scherpe hoek door te scheren of rollen. Het kost een pasje, beschermt operators en sterft, en is de gebruikelijke keuze voor onderdelen die in bulk worden verwerkt of door een geleiderail worden gevoerd.
    3. Ontbraamd tot een aangegeven hoogteis de enige versie die geïnspecteerd kan worden. Alleen al "ontbraamd" betekent in verschillende winkels verschillende dingen; "braam onder 3 µm gemeten bij 200x" is een criterium.
    4. Rand laten vallendoor afschuiven wordt de buitenste fractie van een millimeter dunner. Op een strook van 2 mm breed is dat een kwart van het gezicht en komt later tevoorschijn als een zachte zone die geen buiging kan verdragen.
    5. Hanteringssporen zijn de andere bramen.Een kras over 50 µm is een inkeping, en een inkeping op een veer is een oorzaak van vermoeidheid. Interleaved winding en handschoenen bij de decoiler zijn op deze meter belangrijker dan op welke andere meter dan ook.

    Randconditie is de goedkoopste variabele om te veranderen en de duurste om laat te ontdekken, omdat een braamprobleem normaal gesproken wordt ontdekt door de pers van de klant en niet door de snijlijn. Het benoemen van de snede en de braamhoogte op de bestelling is wat blijft0,05 mm roestvrijstalen veerstripvan een materiaal dat alleen werkt op het eigen monster van de leverancier.

    Spoel bouwen

    Dunne strip onthoudt hoe het werd opgewonden. De spanning op de recoiler, de kerndiameter en de manier waarop de laps worden gestapeld, laten allemaal een vorm achter in de spoel die de pers erft, en bij 50 µm is die vorm net zo invloedrijk als de temperatuur.

    1. Spoel ingesteldis een lengteboog die verschijnt als de strip wordt afgewikkeld. Het komt voort uit de wikkelspanning en uit de kerndiameter, en wordt verminderd door een grotere kern en een lagere spanning in plaats van door achteraf waterpas te stellen, aangezien nivelleren op deze maat hardheid zou kosten.
    2. Kruisboogis een kromming in de breedte, meestal geërfd van de molen en versterkt door splijten. Het is te zien als een onderdeel dat schommelt op een vlakke plaat en als een inconsistente blanco locatie in een matrijs.
    3. Telescopischgebeurt wanneer de ronden tijdens het kronkelen zijwaarts glijden. Interleaving of randgeleiding voorkomt dit; niets lost het op als het eenmaal onderweg is gebeurd.
    4. Oscillerende wikkelinglegt de strip heen en weer over een brede spoel, waardoor de spoelset bijna volledig wordt verwijderd en een lange run mogelijk wordt gemaakt zonder dat de spoel hoeft te worden vervangen. Het is de gebruikelijke leveringsvorm voor smalle breedtes en lange lengtes.
    5. Het spoelgewicht is een beslissing over het hanteren.Een rol van 100 kg op deze dikte is meer dan 800 m materiaal: minder rolwisselingen en een langere ononderbroken werking, maar meer gewicht om op te tillen en meer verlies als de rand tijdens het transport beschadigd raakt.
    6. De verpakking maakt deel uit van de specificatie.Vochtbestendig papier, tussenbladen en een gegaste pallet beschermen een rand die een enkele riemmarkering kan verpesten.

    Het specificeren van de spoelopbouw is geen detail voor de expediteur; het is de laatste processtap die bepaalt of het materiaal vlak genoeg aankomt om te worden ingevoerd. Walsen, temperen en snijden bevinden zich in één fabriek in de Ningbo High-Tech Zone, en dat is de reden waarom0,05 mm roestvrijstalen veerstripkan worden opgewonden tot de kerndiameter en het spoelgewicht dat uw decoiler daadwerkelijk gebruikt.

    Veelgestelde vragen

    QIs 0,05 mm nog strip, of al folie?

    AIn commerciële termen is het allebei, en dat is precies de reden waarom het ruzie veroorzaakt. Folie is gecatalogiseerd van ongeveer 0,01 tot 0,30 mm en strip van 0,05 tot 3,0 mm, dus een sectie van 50 µm bevindt zich in beide catalogi en kan worden geciteerd uit twee verschillende productielijnen. Die lijnen gedragen zich niet op dezelfde manier: ze lopen met verschillende spanningen, snijden van verschillende hoofdspoelbreedtes en hebben verschillende tolerantiebanden, dus de spoel die arriveert heeft een andere set en een andere rand, afhankelijk van welke lijn hij heeft gemaakt. Op de doos is daarvan niets te zien. Vraag welke lijn uw spoel zal produceren en welke band die lijn bevat. Op deze site begint de spring-temper serie bij 0,05 mm en de ultradunne serie bestrijkt 0,01 tot 0,1 mm. Daarom kan hetzelfde onderdeelnummer terugkomen met twee heel verschillende aanhalingstekens.

    QWelke tolerantie kun je werkelijk aanhouden op deze meter?

    AOngeveer ±0,002 mm is de normale band, en strakker kan worden besproken voor een specifieke breedte en kwaliteit in plaats van in het algemeen beloofd. Twee dingen bepalen het antwoord. De eerste is de breedte: een brede spoel met een lange rolspleet is moeilijker vast te houden dan een smalle, gespleten strook, omdat kroon en excentriciteit meer ruimte hebben om te laten zien. De tweede is de meetmethode, aangezien een handmicrometer en een contactloze meter niet overeenkomen met de micrometer. Vertel ons de band die u nodig heeft en het instrument waarmee u het gaat controleren, en de offerte zal op dat paar worden geschreven in plaats van op een catalogusnummer.

    QGeeft het certificaat treksterkte of hardheid aan?

    ABeide kunnen worden gerapporteerd, maar ze komen uit verschillende tests en één ervan is veel betrouwbaarder op dunne secties. De treksterkte wordt gemeten op een stripmonster met volledige doorsnede, dus het resultaat is afhankelijk van de breedte van het monster en de uitlijning van de grip en heeft meer spreiding bij 50 µm. Hardheid is sneller, lokaal en goedkoper, maar alleen geldig als de belasting wordt vermeld en de doorsnede minimaal 1,5 keer de inkepingsdiagonaal is. Voor routinematige acceptatie zouden we de hardheid in HV bij een aangegeven belasting op elke spoel zetten, en de treksterkte op de kwalificatiespoel of op verzoek. Als uw tekening een trekband vereist, zeg dit dan tijdens de aanvraagfase, zodat het testschema in de prijs wordt ingebouwd in plaats van achteraf te worden toegevoegd.

    QKunt u deze meter volledig hard leveren?

    AJa, en het is het humeur dat de meeste kopers hier willen, omdat een onderdeel van 50 µm meestal een contact, een vulring of een platte veer is die zonder veel veerweg belasting moet dragen. De grens is niet de hardheid zelf, maar wat het onderdeel daarna moet overleven. Volledig hard materiaal op deze maat heeft vrijwel geen vormreserve, dus elke bocht voorbij een ondiepe straal moet worden ontworpen voordat het wordt uitgehard, of het onderdeel moet van een zachtere temperatuur worden gemaakt. Vertel ons de kleinste buigradius op de tekening en de doorbuiging die het onderdeel ondervindt; dat paar, en niet het hardheidsgetal, beslist of H de juiste keuze is of dat 1/2H dezelfde belasting zal dragen met een werkbare bocht.

    QHoe lang is een spoel en hoe wordt deze opgewonden?

    ADe lengte volgt uit de breedte, omdat de spoelen zijn gewikkeld tot een gewicht dat uw decoiler kan tillen. Bij een breedte van 300 mm weegt de strip ongeveer 119 g per meter, dus een rol van 100 kg is ongeveer 840 m; bij een breedte van 50 mm is hetzelfde gewicht meer dan 5.000 m. Smalle breedtes worden normaal gesproken oscillerend gewikkeld op een spoel geleverd, waardoor de spoelset wordt verwijderd en een continue werking mogelijk is, terwijl breder materiaal wordt geleverd als een conventionele spoel op een kern die is gedimensioneerd om de kromming die nodig is te verminderen. Geef ons het maximale spoelgewicht dat uw afwikkelaar hanteert en de gewenste lengte tussen de wisselingen, en de wikkeling zal worden aangepast in plaats van op onze standaard spoel.

    QWelke rand moet ik bestellen voor zo'n dun onderdeel?

    ASnijrand als het onderdeel wordt gestanst en de rand in de trim verdwijnt, omdat dit de goedkoopste optie is en de braam van het werkvlak af kan worden gericht. Ronde rand als de strip door een geleider wordt gevoerd, in bulk wordt gehanteerd of een glijcontact raakt, aangezien een opgerolde rand het gereedschap of de operator niet zal scheren. Ontbraamd tot een bepaalde hoogte als de rand een functioneel oppervlak blijft, wat gebruikelijk is bij contactveren waarbij de braam tegen een passend onderdeel zou zitten. Op 50 µm is de braam een ​​tiende van de doorsnede, dus het is één lijn op de tekening en één gesprek waard voordat de spoel wordt doorgesneden.

    QKan ik een korte lengte testen voordat ik een volledige bestelling plaats?

    AJa, een proeflengte van ongeveer 5 tot 20 kg is normaal voor gereedschapskwalificatie, tegen een standaard minimum van ongeveer 100 kg. De proef wordt volgens hetzelfde schema gerold en gesneden als de productieorder, wat de enige manier is waarop het gedrag ervan de bulk voorspelt. De proef kan op de productiebreedte worden gesneden, zodat deze op het echte gereedschap draait in plaats van op een laboratoriumpers. Stuur de blanco breedte, de temper en de rand die u wilt gebruiken, en de proef zal op basis van die combinatie worden gebouwd. Resultaten van een proefsnede met een andere breedte vertellen je heel weinig op deze maat, omdat het randaandeel en de camber beide veranderen met de breedte.

    Stuur onderzoek
    Contact informatie
    Voor vragen over onze producten of prijslijst kunt u uw e-mailadres achterlaten en wij nemen binnen 24 uur contact met u op.
    X
    We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
    AfwijzenAccepteren